- STOREDeutschland/Deutsch




Hardware.pulsingReleaseModule2.improved_surface_quality1
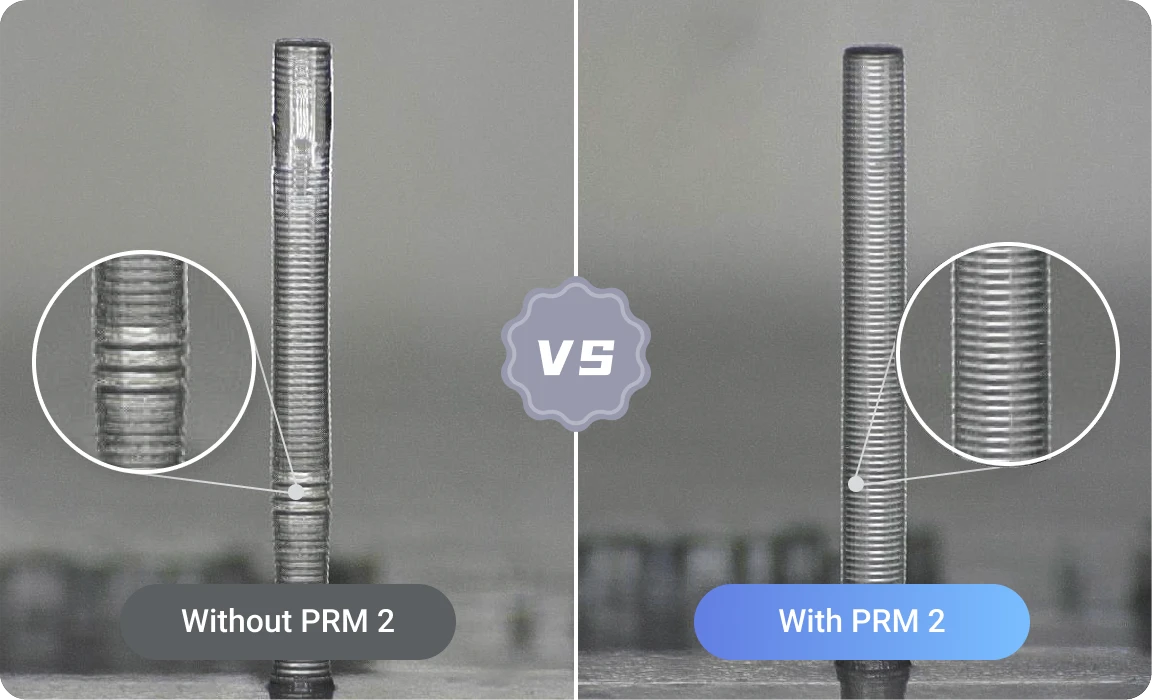
Erreicht eine überlegene Oberflächenqualität, sogar für ultrafine Säulen mit einem Durchmesser von ≤1 mm
≤1mm Ultrafeine Säulen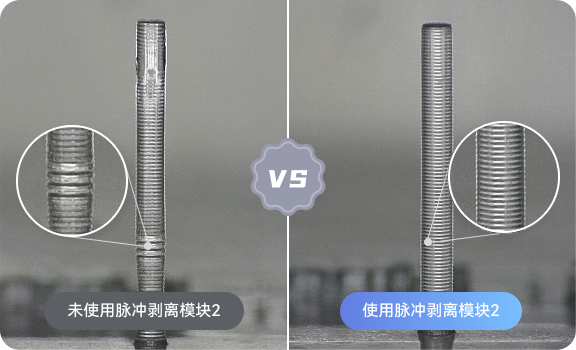
Hardware.pulsingReleaseModule2.improved_surface_quality2
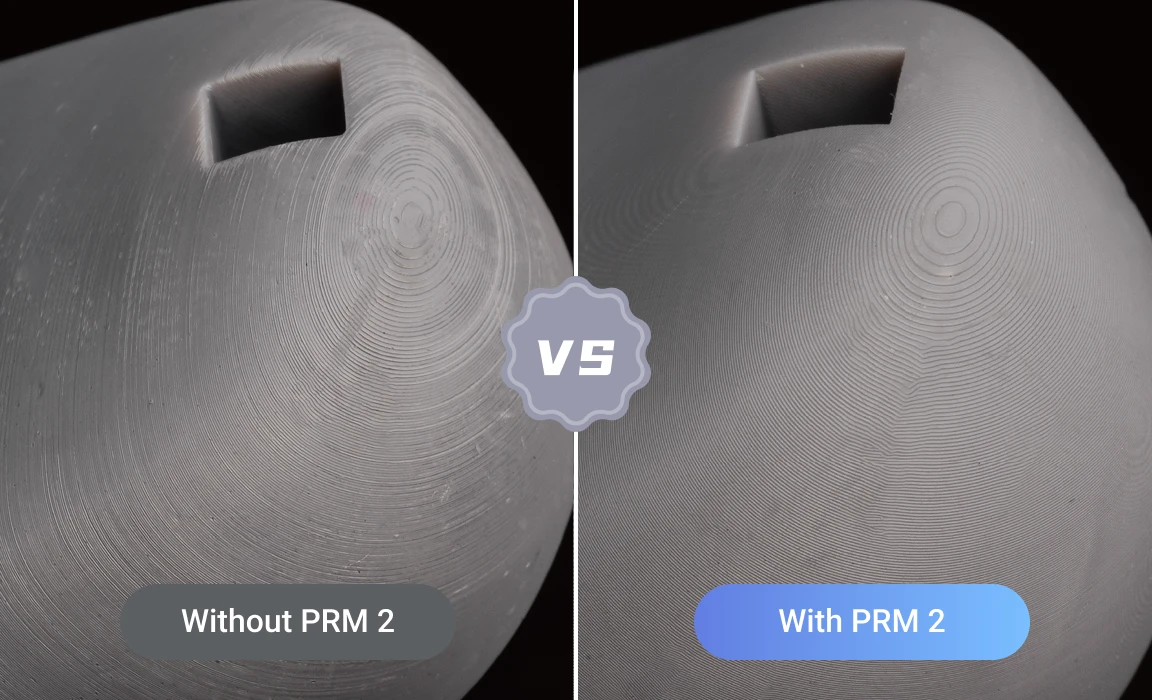
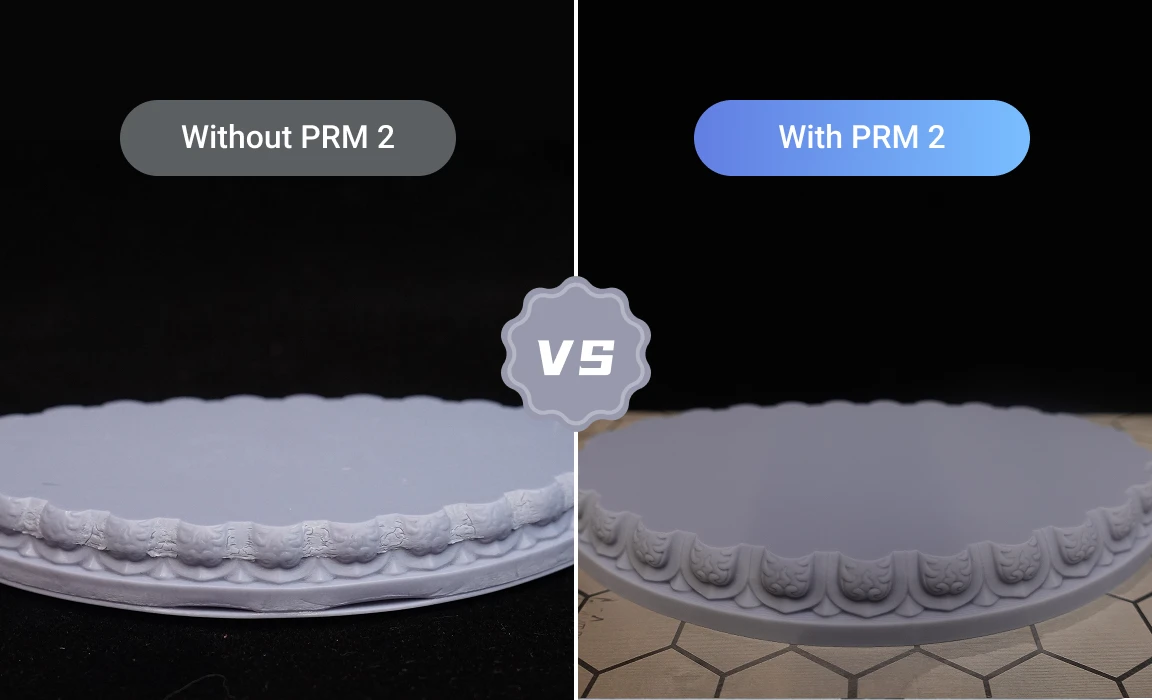
Reduziert abnormale Oberflächenschichtlinien auch für <3 mm dünnwandige Strukturen.
≤3 mm Dünnwandige Strukturen
Hardware.pulsingReleaseModule2.improved_surface_quality2
3D-Druck von Überhängen mit auswählbaren Selbststützwinkeln (10°-90°)
Selbsttragende Komplexe Strukturen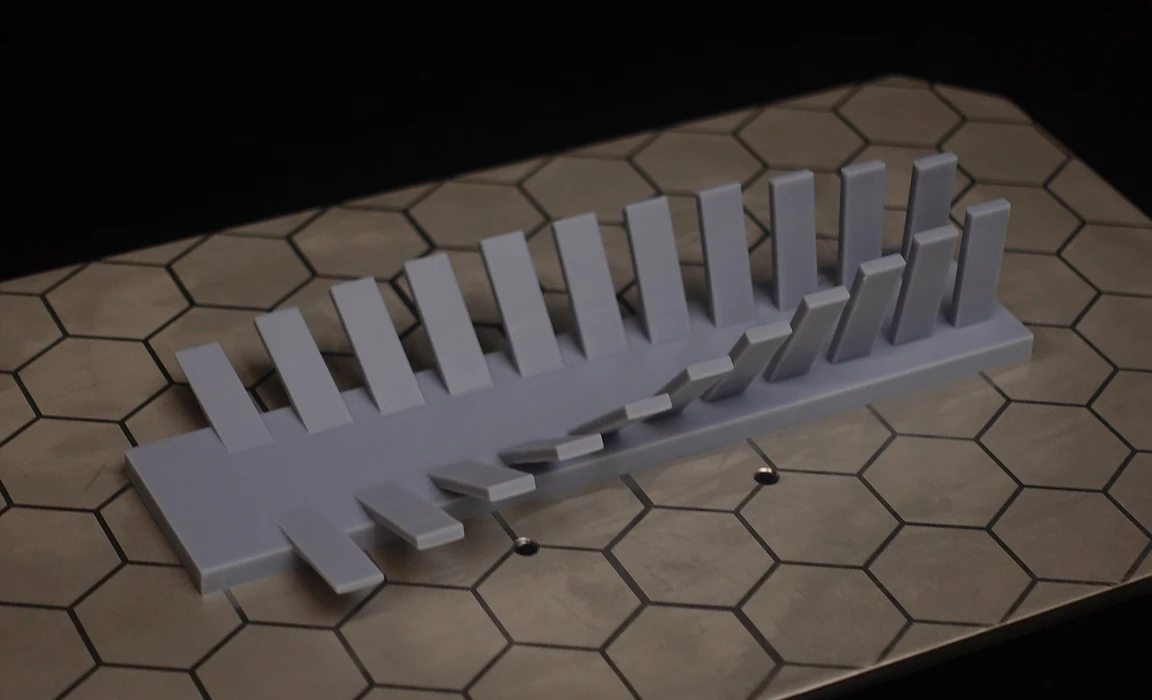
Hardware.pulsingReleaseModule2.improved_surface_quality2
3D-Druck von Großformatteilen mit nahtlosen Oberflächen und superfeinen Kanten details, und gleichzeitig die Risiken eines Druckfehlers minimieren
Großformatteile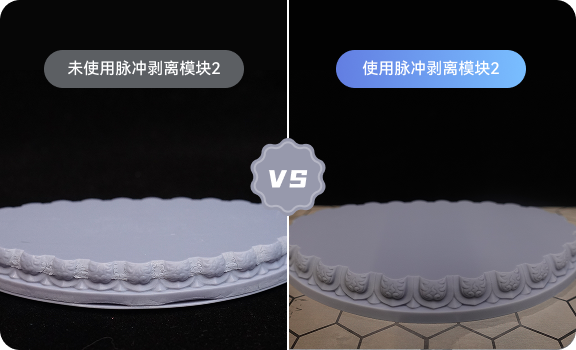


Hardware.pulsingReleaseModule2.improved_surface_quality1
Erreicht eine überlegene Oberflächenqualität, sogar für ultrafine Säulen mit einem Durchmesser von ≤1 mm
Hardware.pulsingReleaseModule2.improved_surface_quality2
Reduziert abnormale Oberflächenschichtlinien auch für <3 mm dünnwandige Strukturen.
Hardware.pulsingReleaseModule2.improved_surface_quality2
3D-Druck von Überhängen mit auswählbaren Selbststützwinkeln (10°-90°)
Hardware.pulsingReleaseModule2.improved_surface_quality2
3D-Druck von Großformatteilen mit nahtlosen Oberflächen und superfeinen Kanten details, und gleichzeitig die Risiken eines Druckfehlers minimieren
Weniger Stützmaterialabfall, schnellere Nachbearbeitung
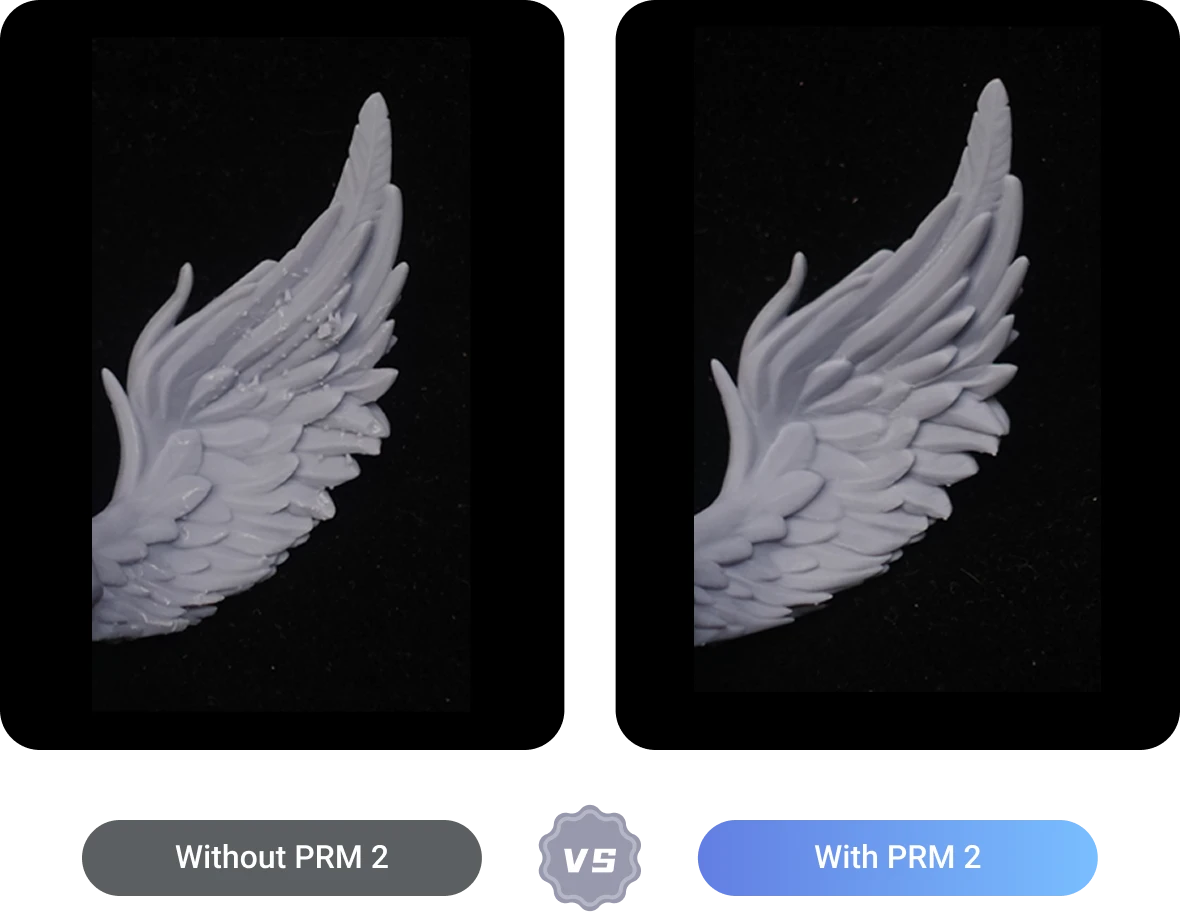
25%~54%* Weniger Zeit für Schleifen oder Polieren benötigt
Die Gesamtfläche der Stützpunktkontakte wurde um 25% bis 54% reduziert, was zu einer Verringerung der Zeit für Schleifen oder Polieren führt.
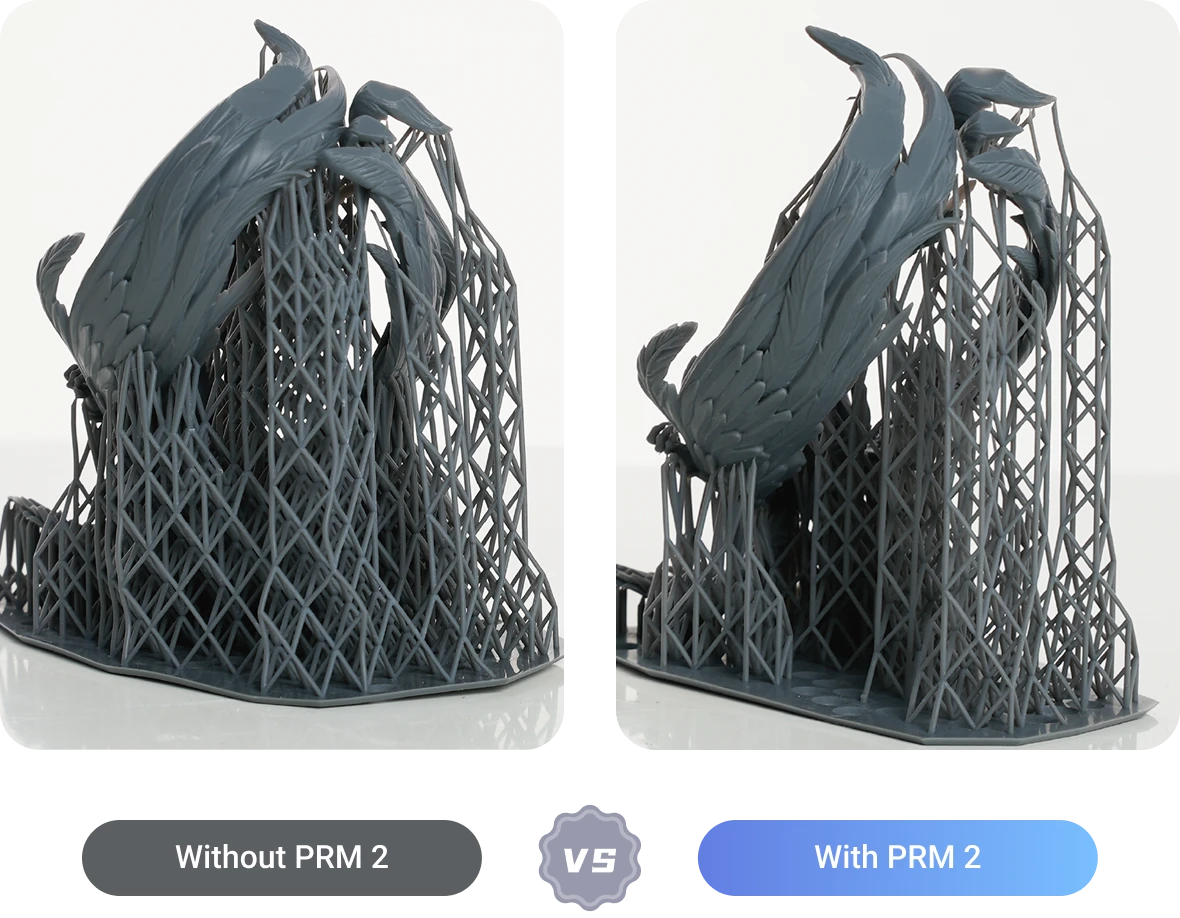
20% - 60% Weniger Stützen
Eine geringere Ablösekräfte reduziert den Bedarf an Stützen. Dadurch wird der Verbrauch an Stützmaterial um 20%-60%** gesenkt,同时 erfolgreiche Drucke gewährleistet und die Harzausnutzung verbessert.
*Datenquelle: HeyGears Lab, basierend auf dem Großformatmodell mit PAS10-Harz
**Datenquelle: HeyGears Lab, die Ergebnisse können bei verschiedenen Harzen variieren. Für niedrigviskose Materialien wird empfohlen, den Stützkritikalwinkel anzupassen, um die Druckqualität zu gewährleisten.
Weniger Stützmaterialabfall, schnellere Nachbearbeitung
25%~54%* Weniger Zeit für Schleifen oder Polieren benötigt
Die Gesamtfläche der Stützpunktkontakte wurde um 25% bis 54% reduziert, was zu einer Verringerung der Zeit für Schleifen oder Polieren führt.
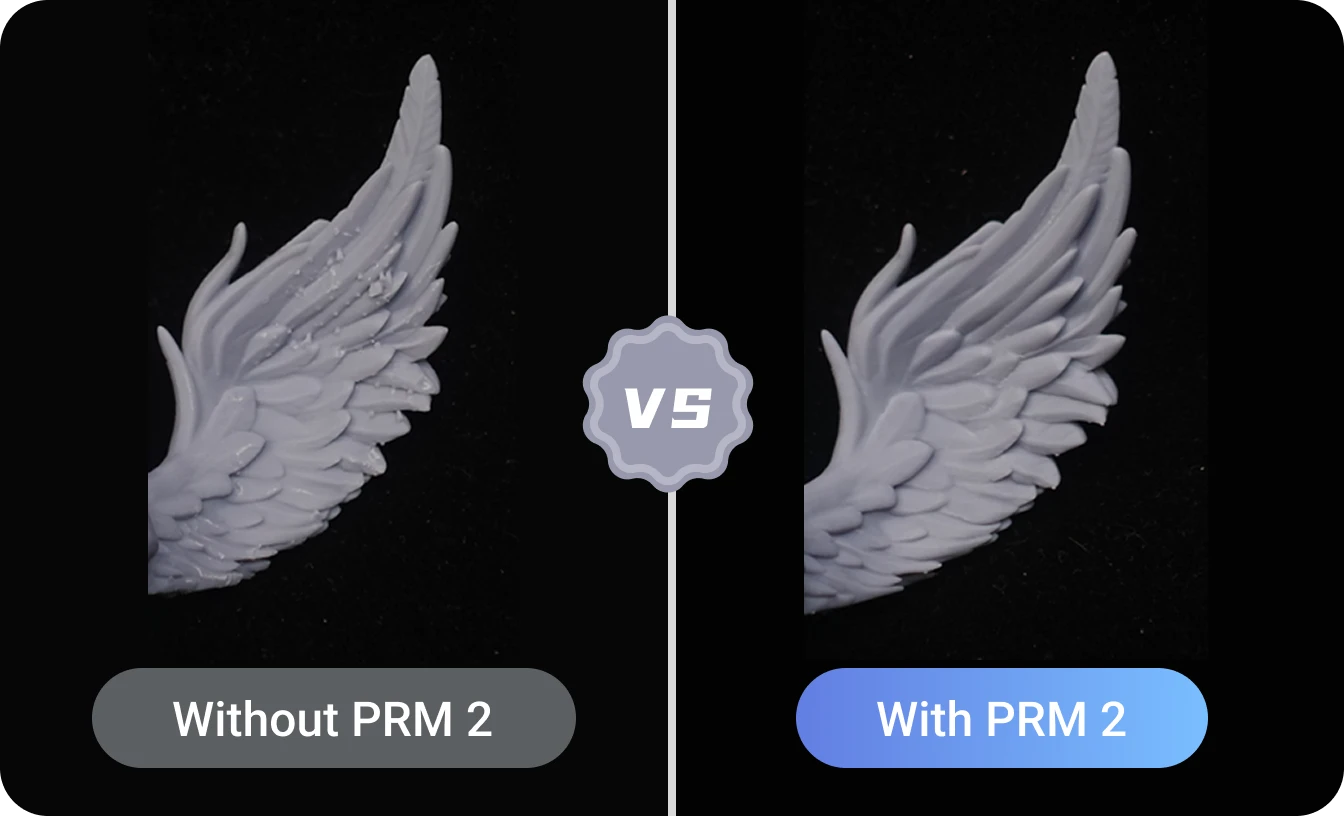
*Datenquelle: HeyGears Lab, basierend auf dem Großformatmodell mit PAS10-Harz
20% - 60% Weniger Stützen
Eine geringere Ablösekräfte reduziert den Bedarf an Stützen. Dadurch wird der Verbrauch an Stützmaterial um 20%-60%** gesenkt,同时 erfolgreiche Drucke gewährleistet und die Harzausnutzung verbessert.
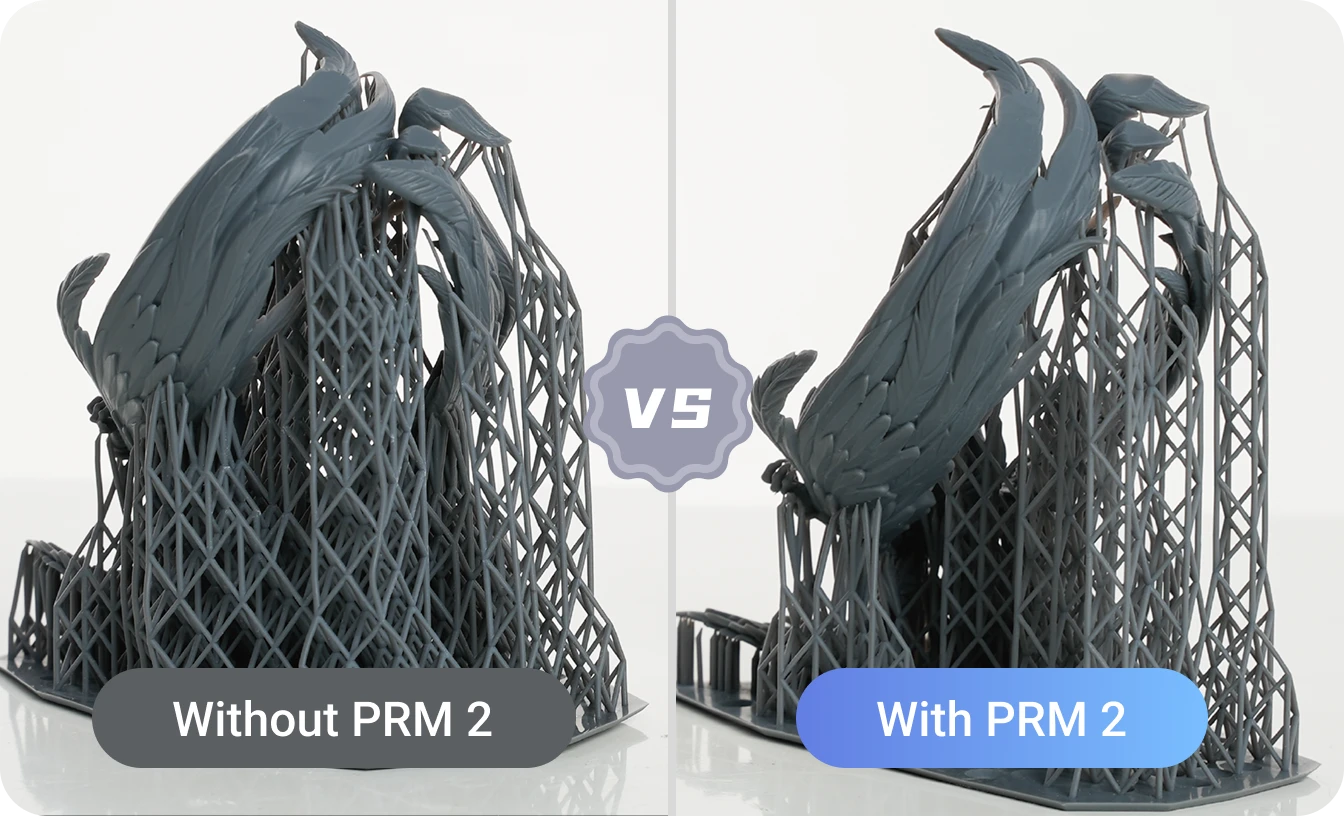
**Datenquelle: HeyGears Lab, die Ergebnisse können bei verschiedenen Harzen variieren. Für niedrigviskose Materialien wird empfohlen, den Stützkritikalwinkel anzupassen, um die Druckqualität zu gewährleisten.
Reduzierte Ablösekräfte, verbesserte Druckergebnisse
Funktionsweise
Während des Druckvorgangs erzeugt das Pulsing Release Module 2 mit periodischem Auf- und Entlüften einen Zyklus aus positivem und negativem Druck innerhalb der Trennfolie.Dies erzeugt einen größeren Ablösewinkel und reduziert die Kraft, die benötigt wird, um das gedruckte Teil von der Trennfolie zu trennen.
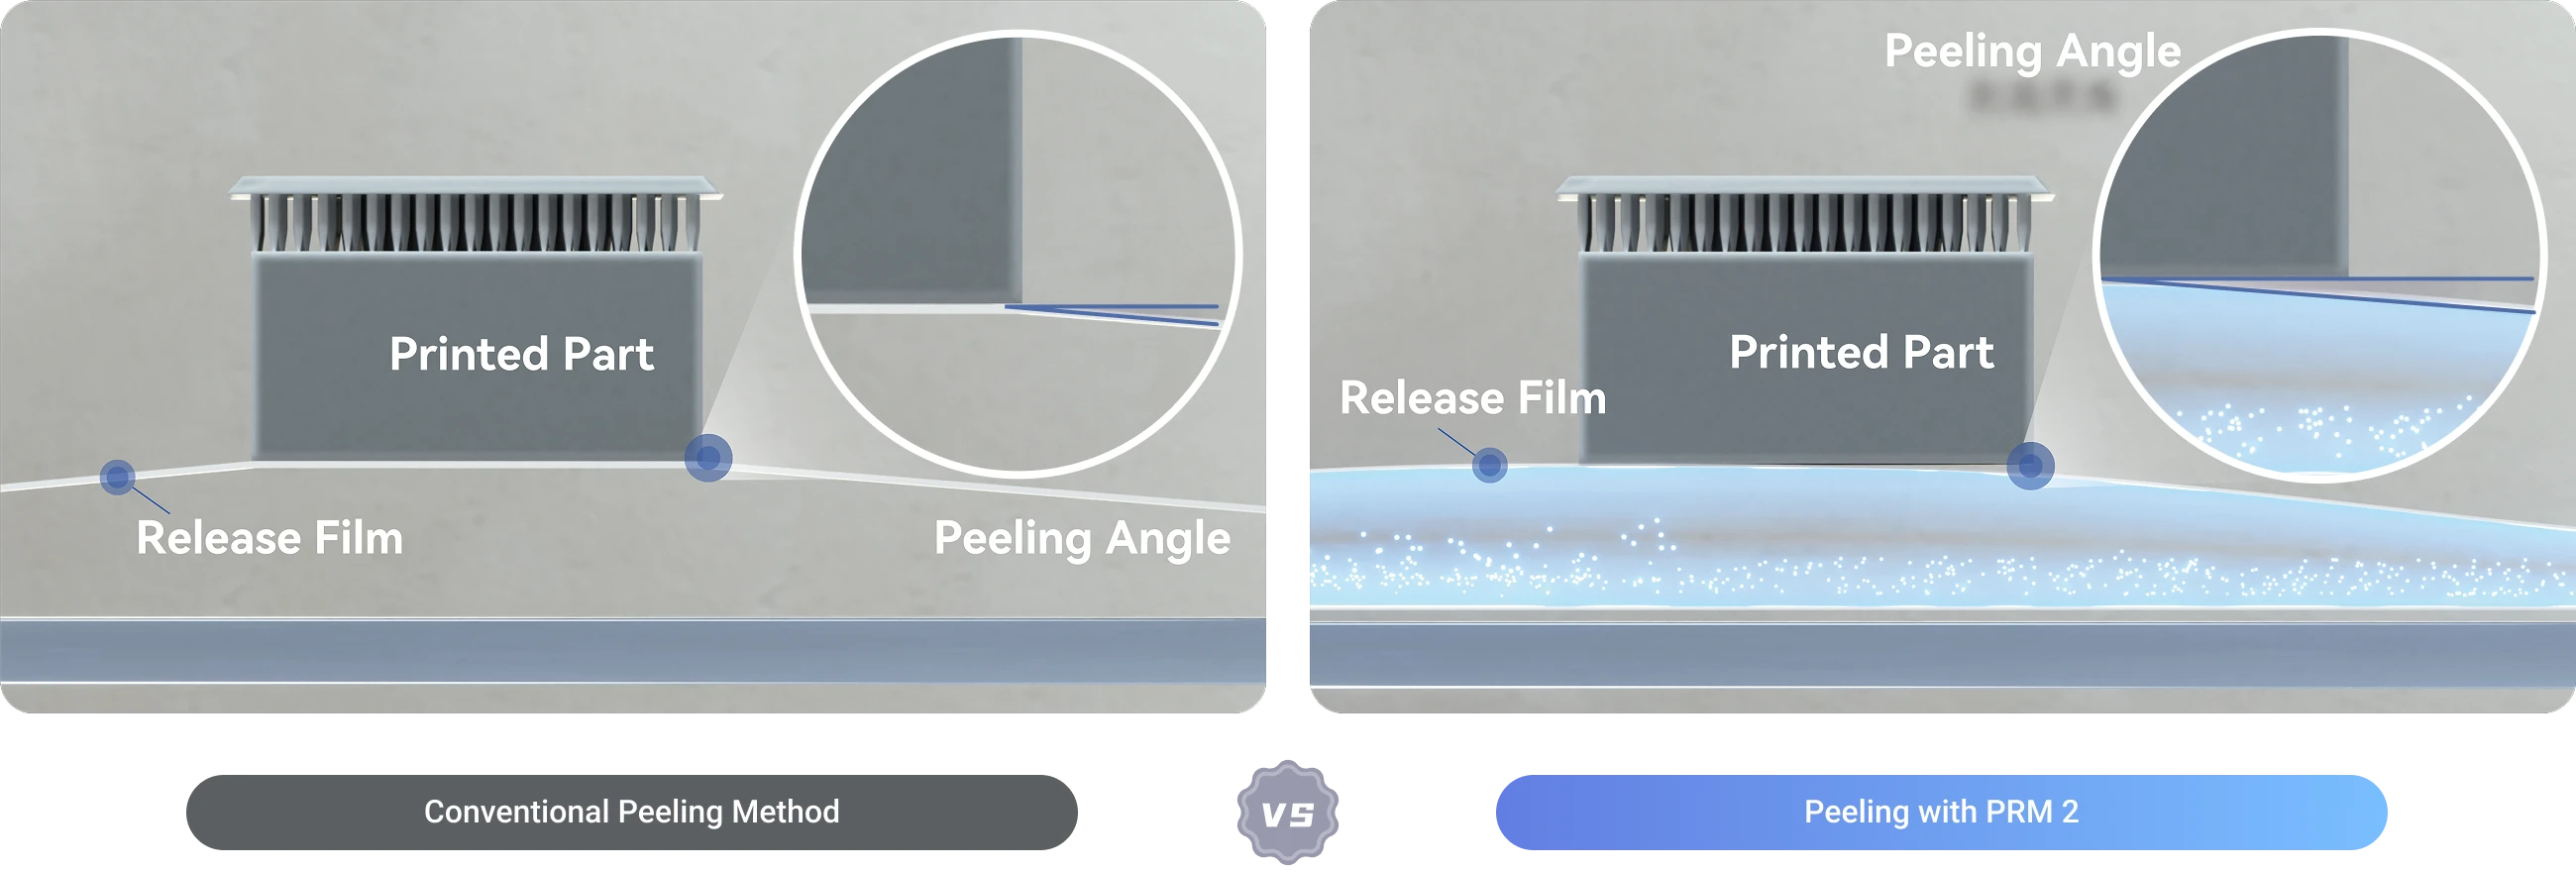
Reduzierte Ablösekräfte, verbesserte Druckergebnisse
Funktionsweise
Während des Druckvorgangs erzeugt das Pulsing Release Module 2 mit periodischem Auf- und Entlüften einen Zyklus aus positivem und negativem Druck innerhalb der Trennfolie.
Dies erzeugt einen größeren Ablösewinkel und reduziert die Kraft, die benötigt wird, um das gedruckte Teil von der Trennfolie zu trennen.
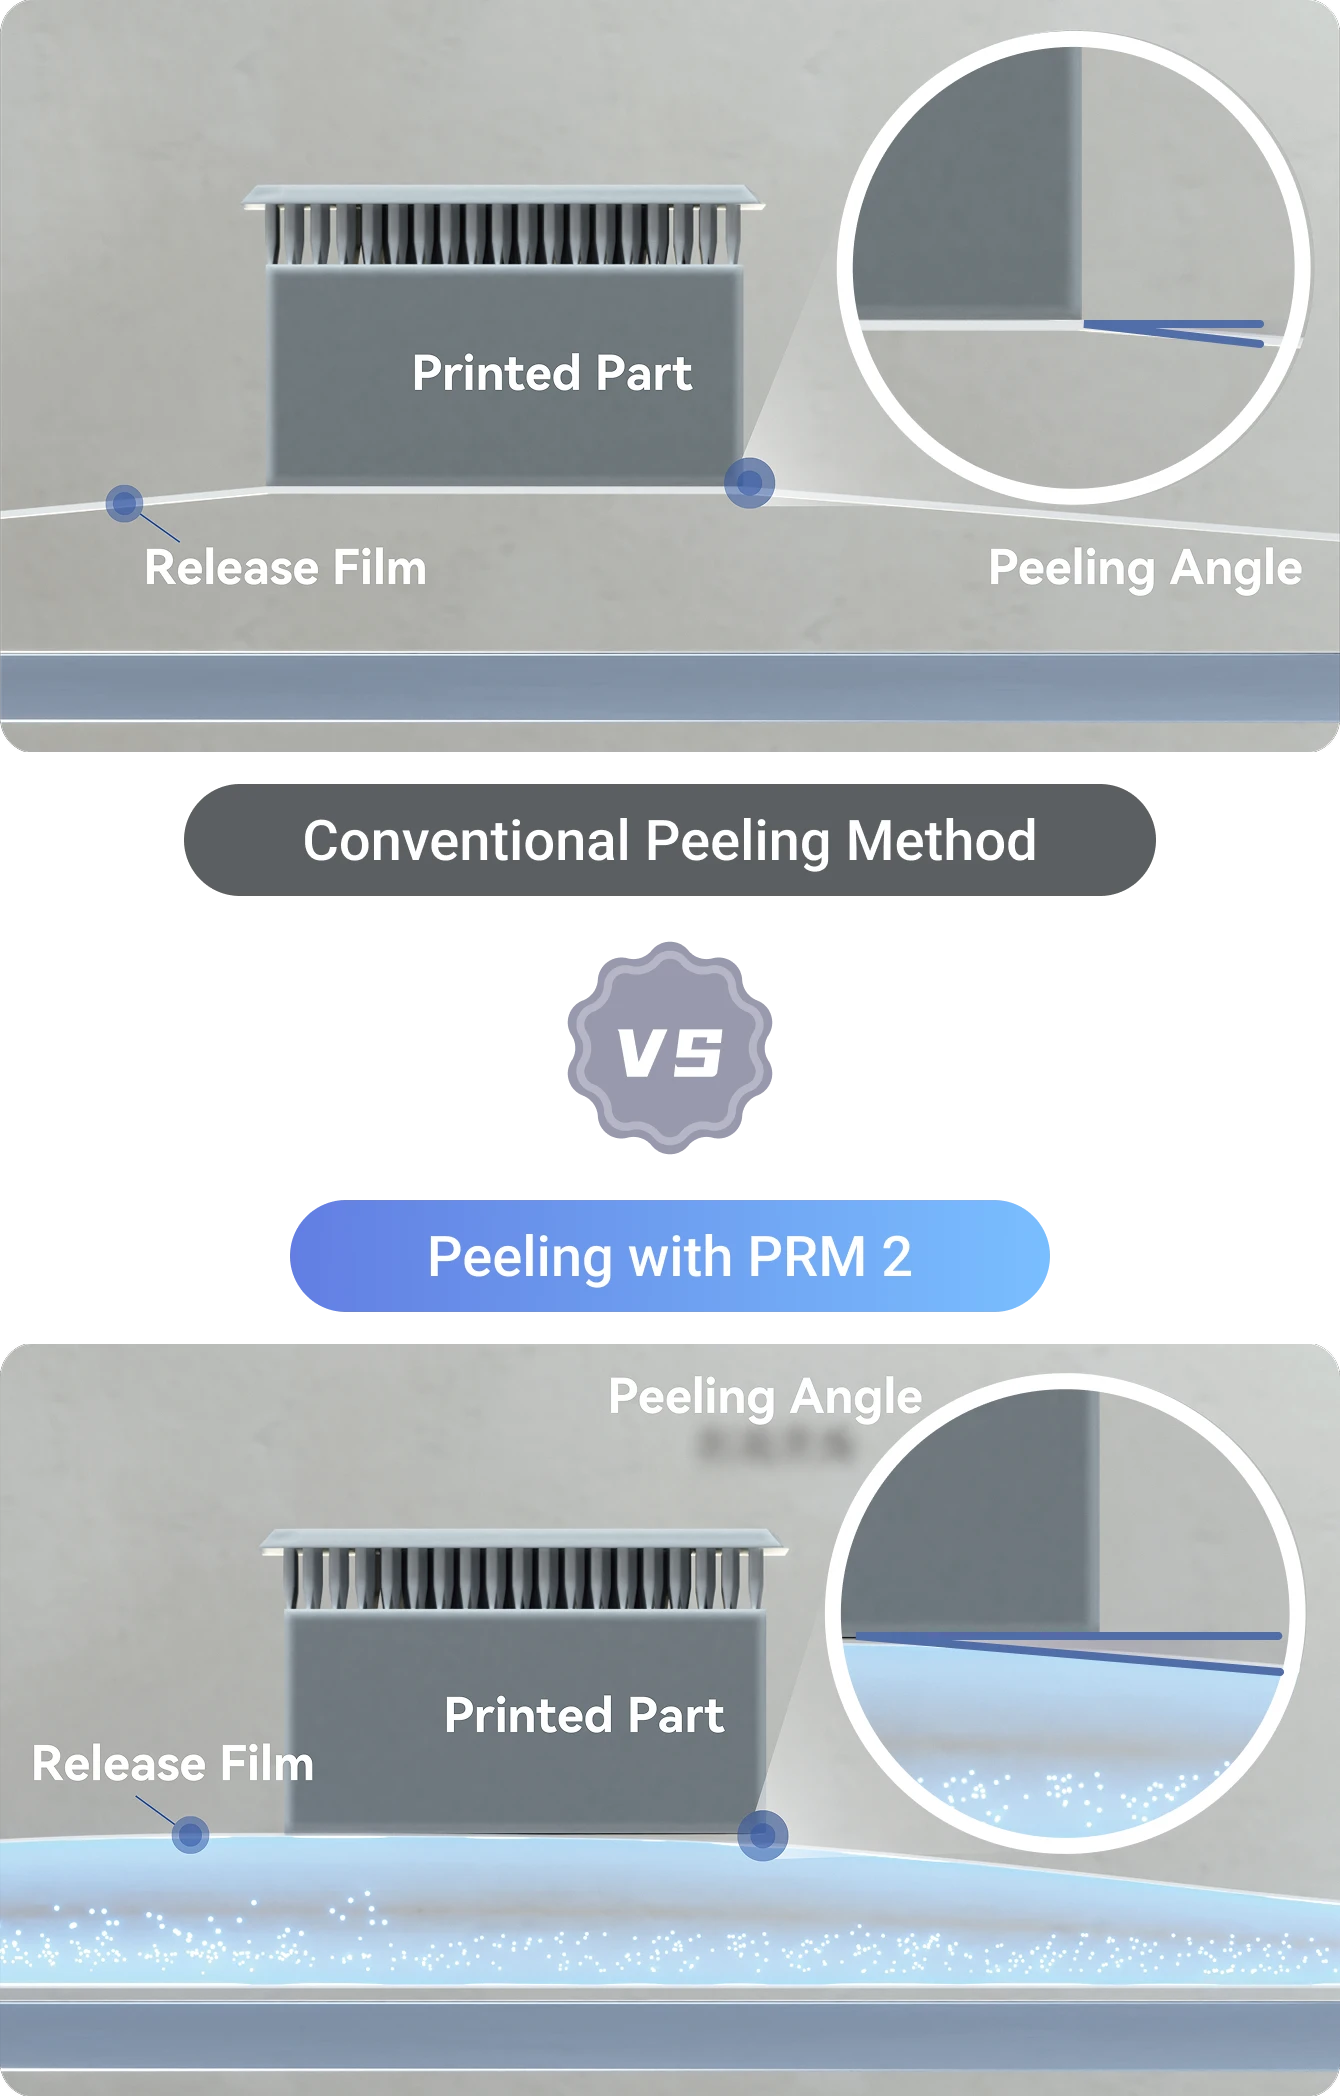
Ablösekräfte um ca. 50% reduzieren
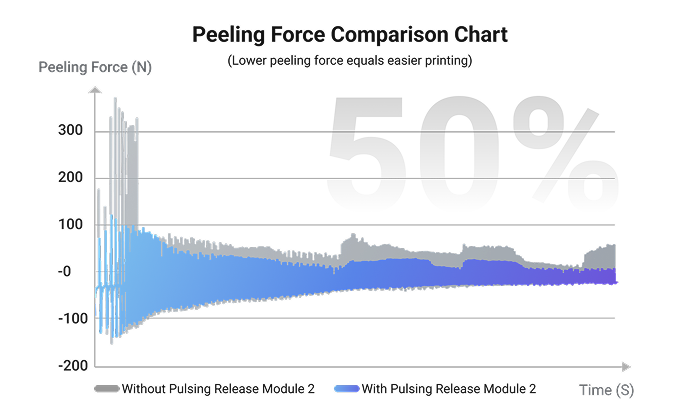
Ablösekräfte um ca. 50% reduzieren
Die Reflex 2-Serie in Kombination mit dem Pulsing Release Module 2 erreicht eine dramatische Reduzierung der Ablösekräfte – um etwa 50%.
Hardware.pulsingReleaseModule2.data_source_lab_pas11
Dies minimiert nicht nur den Bedarf an Stützenoptimierung, sondern durchbricht auch die Grenzen der manuellen Einstellung,确保 eine umfassende Verbesserung der endgültigen Druckqualität.
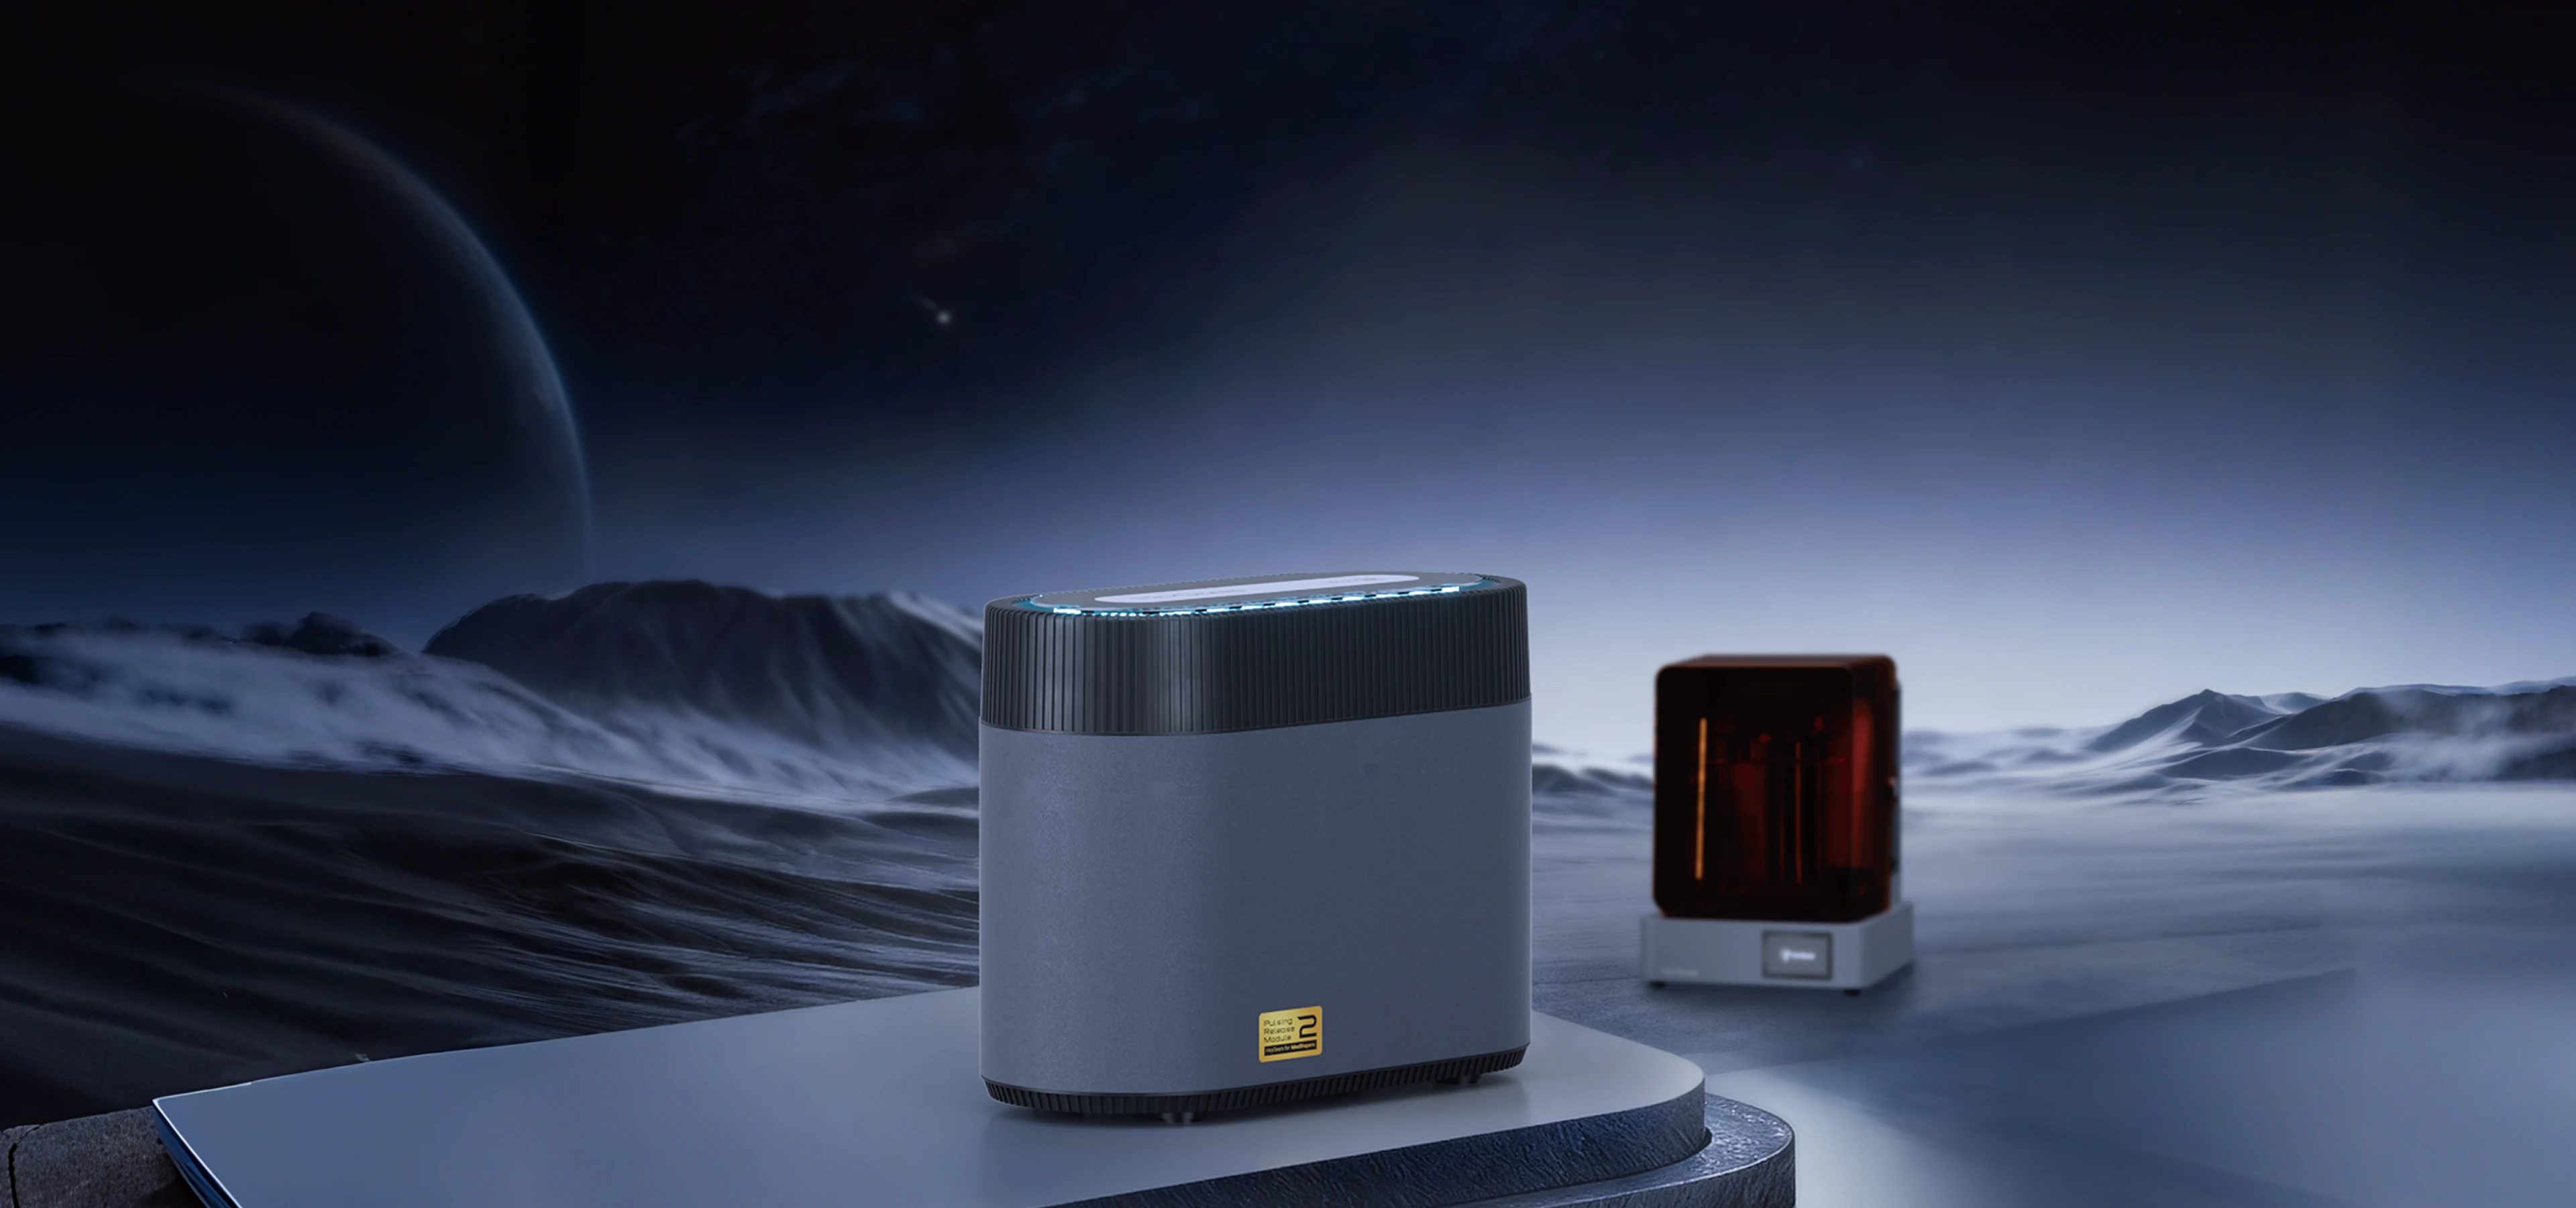
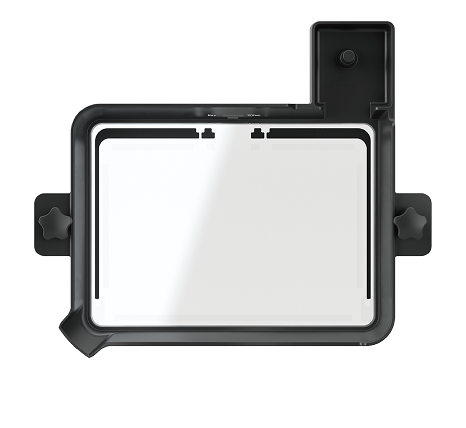
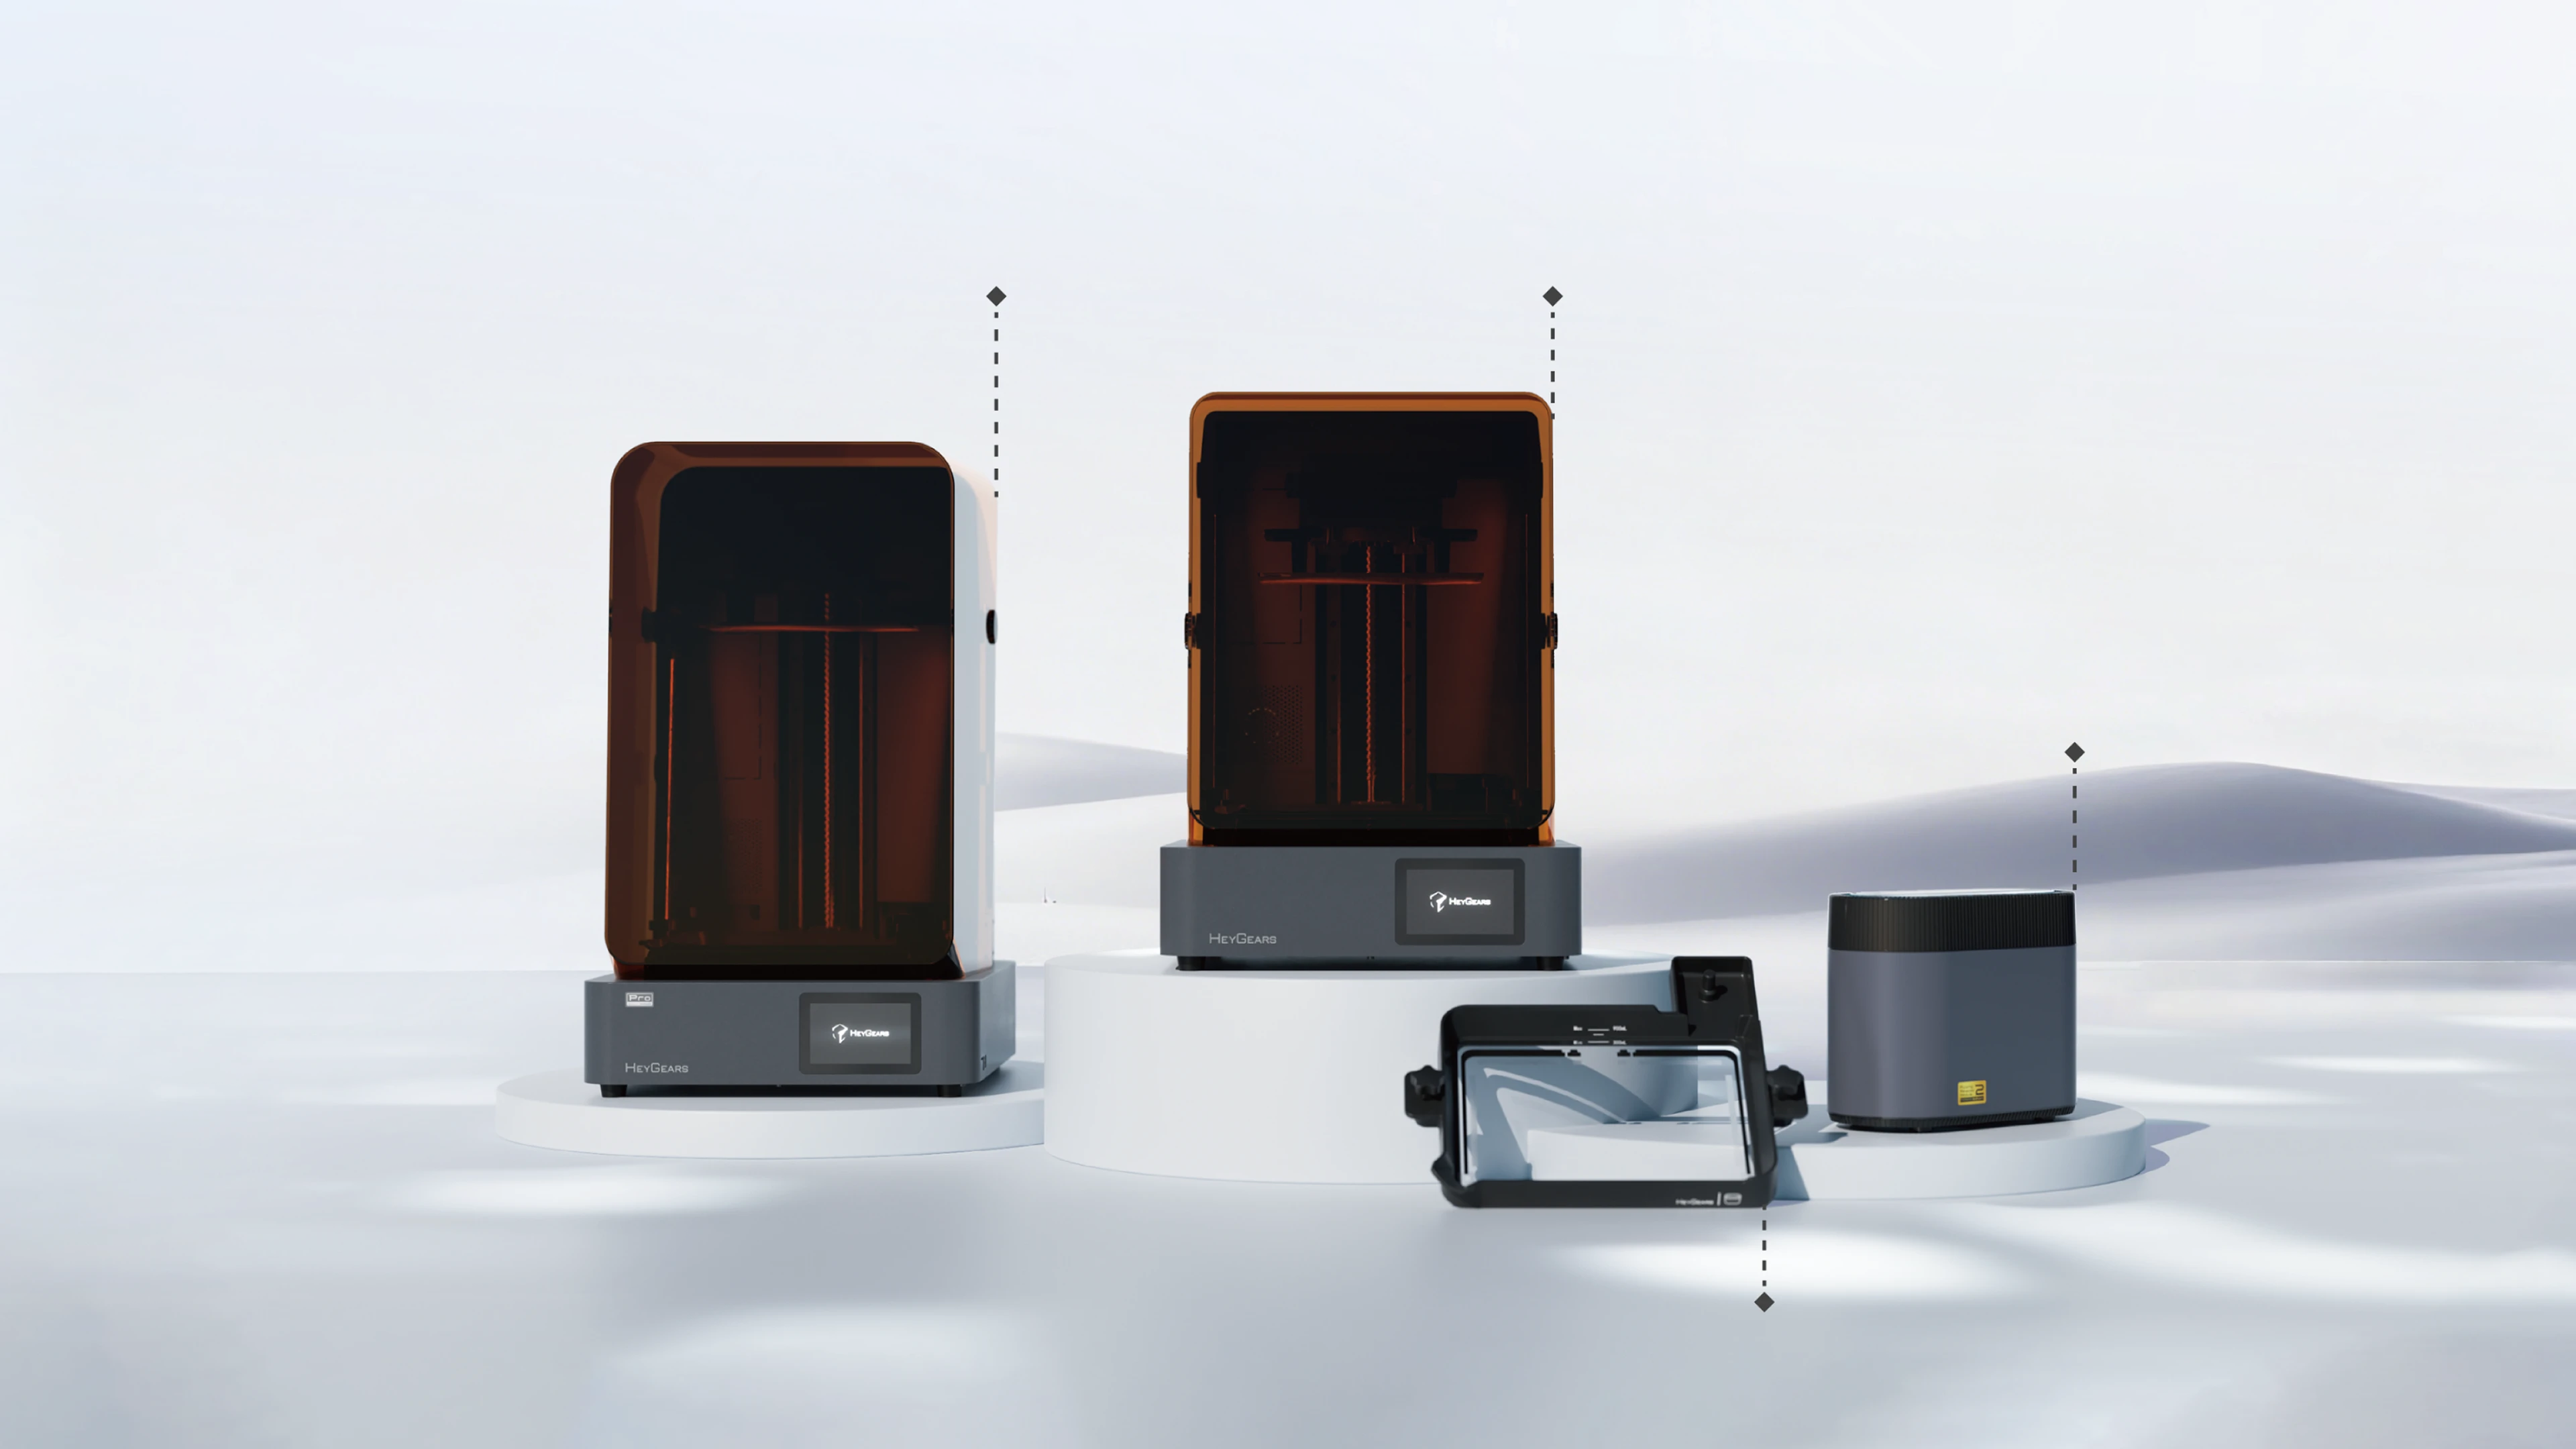
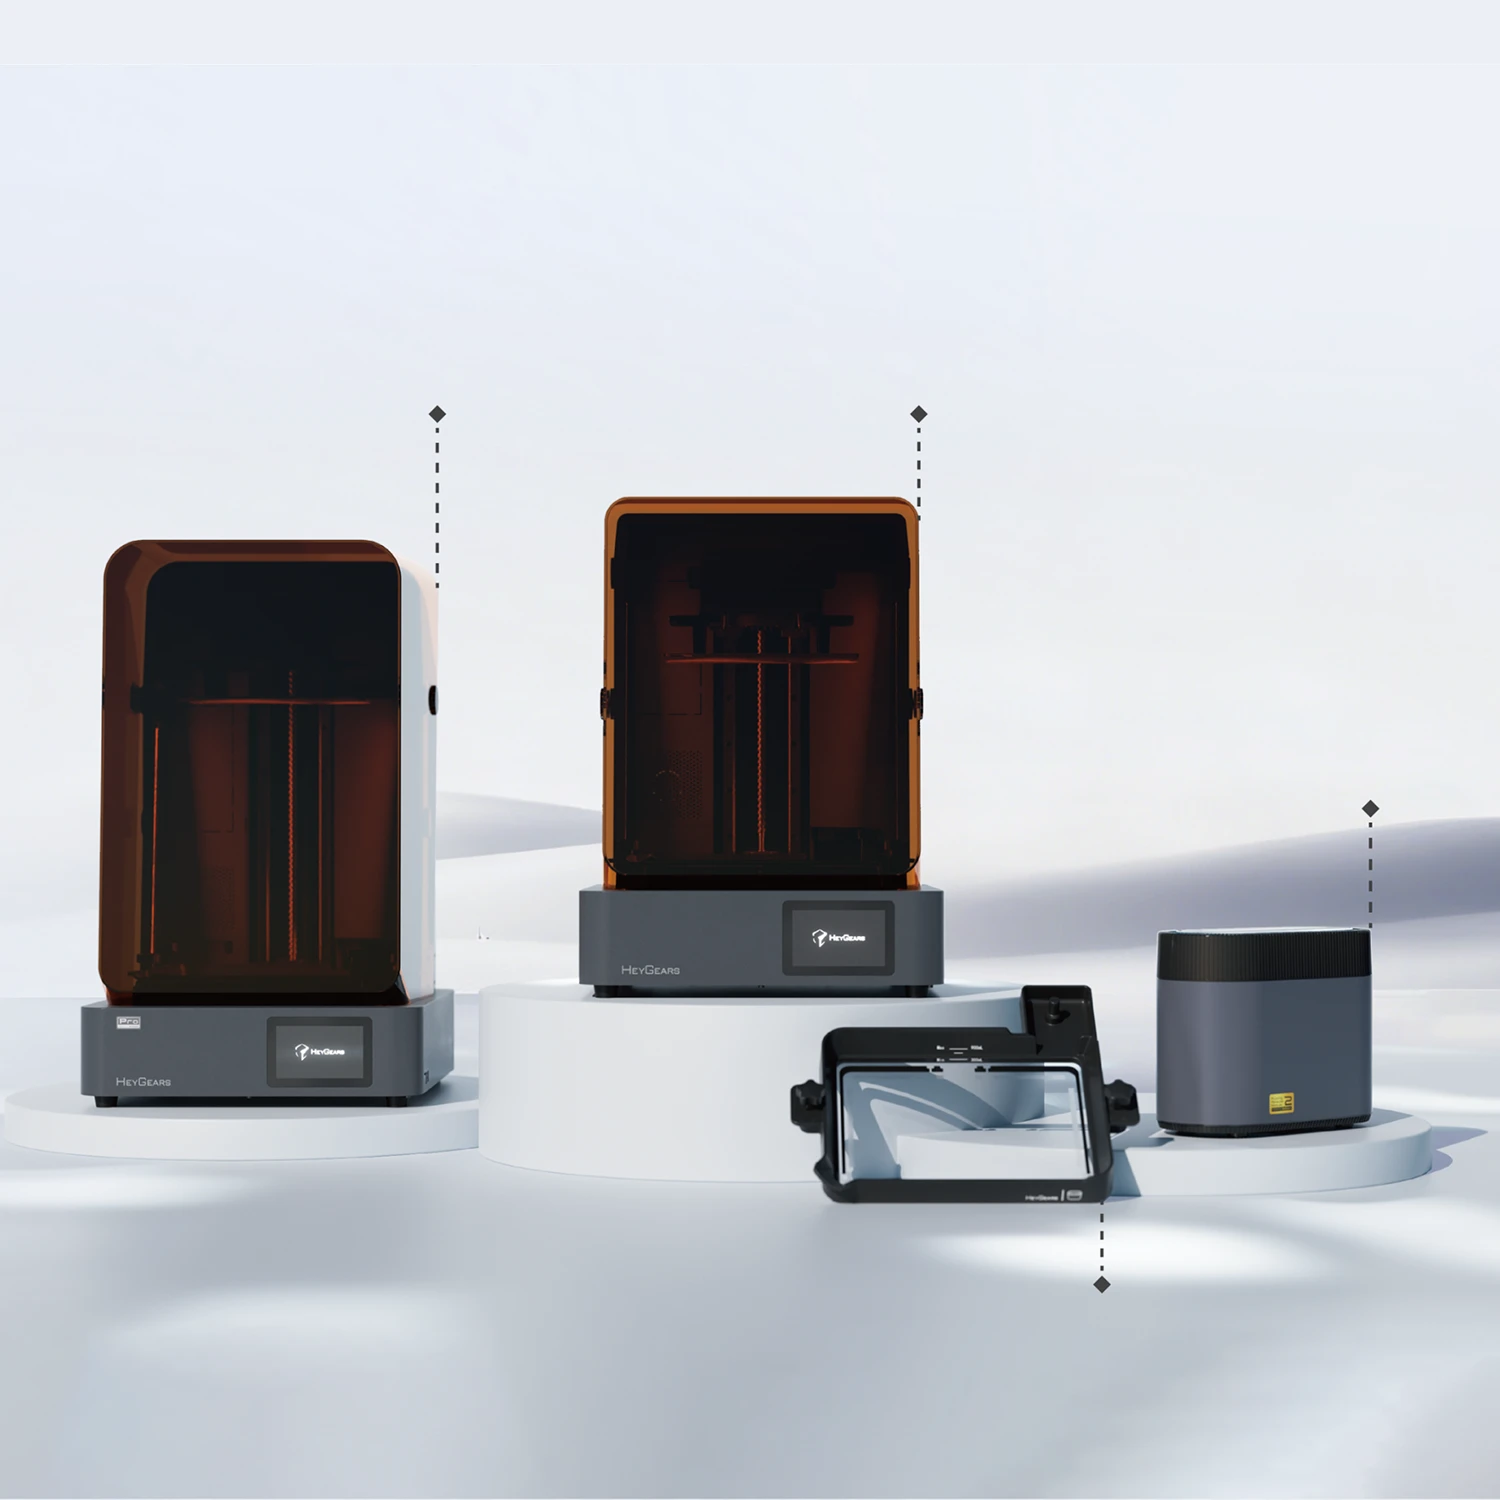
Das PRM 2 ist für die Verwendung mit einem Pulsing Release Resin Tank konzipiert, der über zwei Schichten und Luftführungsschienen verfügt. Nach umfangreichen Entwicklungen wurde eine gleichmäßige oszillierende Bewegung der Folie mit der gleichen Frequenz über den gesamten Druckbereich erreicht.
 Reflex 2
Pulsing Release Module 2
Pulsing Release Resin Tank
Spezifikationen
Eingangsspannung 24V DC
Nennleistung 25 W
Abmessungen 310*148*235 mm /12.52*5.83*9.25 in
Gewicht 3 kg